


জেডকেএল সিরিজ 950 ℃ রোটারি প্রতিরোধের চুল্লি
Cat:শিল্প চুল্লি
জেডকেএল সিরিজ 950 ℃ রোটারি রেজিস্ট্যান্স ফার্নেস উন্নত নকশার ধারণাগুলি গ্রহণ ...
বিশদ দেখুন


ধাতব নির্মাণ, এইচভিএসি ইনস্টলেশন, ক্ল্যাডিং এবং হালকা কাঠামোগত সমাবেশে স্ব-তুরপুন এবং স্ব-ট্যাপিং স্ক্রু দুটি বহুল ব্যবহৃত ফাস্টেনার। উভয় প্রকারই তাদের নিজস্ব মিলন থ্রেড গঠন করে, যা তাদের প্রচলিত মেশিন স্ক্রু এবং বোল্ট থেকে আলাদা করে। বিভ্রান্তি সাধারণত শুরু হয় যখন প্রকৌশলী এবং ঠিকাদাররা সিদ্ধান্ত নেওয়ার চেষ্টা করে যে কোনটি আরও ইনস্টলেশন সময় বাঁচায়। সংক্ষিপ্ত উত্তর হল যে একটি স্ব-ট্যাপিং স্ক্রু একটি বাদামের প্রয়োজনীয়তা দূর করে কিন্তু তবুও ধাতুতে একটি পাইলট গর্তের প্রয়োজন হয়, যখন একটি স্ব-তুরপুন স্ক্রু একটি একক পাসে ড্রিলিং এবং ট্যাপিংকে একত্রিত করে। এই নির্দেশিকা টিপ ডিজাইন, থ্রেড জ্যামিতি এবং বাস্তব-বিশ্বের প্রয়োগের পার্থক্যগুলি ভেঙে দেয় যাতে আপনি আত্মবিশ্বাসের সাথে সঠিক ফাস্টেনার নির্দিষ্ট করতে পারেন।
স্ব-ট্যাপিং স্ক্রু, যাকে ট্যাপিং স্ক্রু বা শীট-মেটাল স্ক্রুও বলা হয়, একটি বিদ্যমান পাইলট গর্তে অভ্যন্তরীণ থ্রেড কাটা বা গঠন করার জন্য ডিজাইন করা হয়েছে। তারা একটি ড্রিল পয়েন্ট বহন করে না, তাই তারা নিজেরাই কঠিন পদার্থে একটি গর্ত তৈরি করতে পারে না। পরিবর্তে, তীক্ষ্ণ, টেপারড টিপ এবং বিশেষ আকৃতির থ্রেডগুলি ক্রমান্বয়ে পাইলট গর্তের প্রাচীরকে স্ক্রু চালিত করে, মিলন সুতো তৈরি করে যা জয়েন্টটিকে একসাথে ধরে রাখে।
বেস উপাদানের সাথে তারা কীভাবে যোগাযোগ করে তার উপর ভিত্তি করে, স্ব-লঘুপাত স্ক্রুগুলি তিনটি বিভাগে পড়ে:
কারণ একটি পাইলট গর্ত প্রয়োজন, ইনস্টলেশন দুটি পদক্ষেপ নেয়, কিন্তু অবস্থান এবং চূড়ান্ত ক্ল্যাম্প লোড অত্যন্ত অনুমানযোগ্য। এটি বৈদ্যুতিক ঘের, স্বয়ংচালিত ট্রিম, আসবাবপত্র এবং অপসারণযোগ্য অ্যাক্সেস প্যানেলের জন্য স্ব-ট্যাপিং স্ক্রুগুলিকে একটি কঠিন পছন্দ করে তোলে। থ্রেডের ধরন এবং পয়েন্ট নির্বাচন সম্পর্কে আরও বিস্তারিত জানার জন্য, আমাদের গাইড দেখুন সঠিক স্ব-লঘুপাত স্ক্রু নির্বাচন করা .
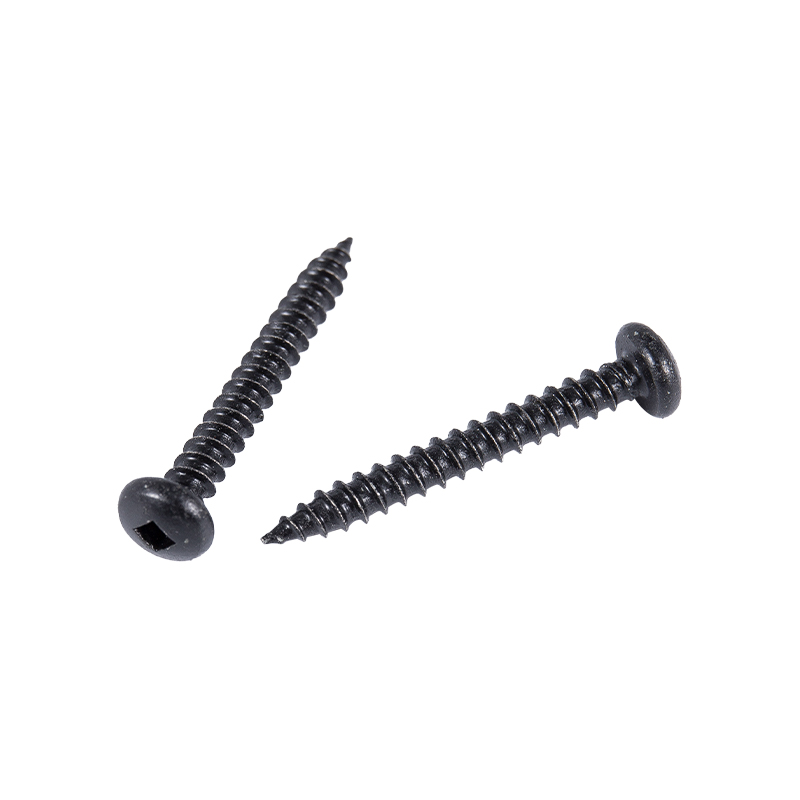 প্যান হেড শার্প পয়েন্ট স্ব-লঘুপাত বহুমুখী বন্ধন জন্য স্ক্রু এই স্ক্রুটি একটি ক্রস-গ্রুভড প্যান হেডকে একটি ধারালো টেপারড পয়েন্টের সাথে একত্রিত করে, যা প্রি-ড্রিলিং ছাড়াই দ্রুত থ্রেড তৈরি করতে দেয়। একাধিক উপকরণ এবং সমাপ্তিতে উপলব্ধ, এটি নির্মাণ, আসবাবপত্র, ইলেকট্রনিক্স, এবং স্বয়ংচালিত অ্যাপ্লিকেশনের জন্য উপযুক্ত। পণ্য দেখুন →
স্ব-ড্রিলিং স্ক্রুগুলির ডগায় একটি ড্রিল-বিট-আকৃতির বিন্দু রয়েছে। এই ইন্টিগ্রেটেড ড্রিল পয়েন্টটি স্ক্রুটিকে তার নিজস্ব পাইলট হোল বোর করতে এবং একটি একক অপারেশনে নিজস্ব মিলন থ্রেডগুলিকে ট্যাপ করতে দেয়, কোন পৃথক প্রি-ড্রিলিং পদক্ষেপ ছাড়াই। যখন ড্রিল পয়েন্টটি উপাদানটির মধ্যে প্রবেশ করে, তখন থ্রেডগুলি অবিলম্বে সদ্য কাটা গর্তটিকে নিযুক্ত করে এবং স্ক্রুটিকে দৃঢ়ভাবে জায়গায় টেনে নেয়।
ড্রিল পয়েন্ট সংখ্যা দ্বারা চিহ্নিত করা হয়, সাধারণত #2, #3, #4, এবং #5। দীর্ঘ বিন্দু ঘন স্তুপ প্রবেশ করতে পারে, তাই মোট উপাদান বেধ সঠিক বিন্দু আকার নির্ধারণ করে। মেটাল ডেকিং, স্টিলের পুরলিন্স, ছাদের ক্ল্যাডিং এবং স্ট্রাকচারাল স্টিল অ্যাসেম্বলির জন্য স্ব-ড্রিলিং স্ক্রুগুলি ডিফল্ট পছন্দ, যেখানে ড্রিলিং ক্ষমতা এবং ট্যাপ-ইন-প্লেস গতির সমন্বয় একটি প্রধান উত্পাদনশীলতা লাভ। হেড অপশন যেমন হেক্স, হেক্স ফ্ল্যাঞ্জ, প্যান এবং কাউন্টারসাঙ্ক একই স্ক্রু ফ্যামিলিকে স্ট্রাকচারাল এবং ফিনিস-সংবেদনশীল উভয় কাজ পরিচালনা করতে দেয়। ড্রিল-পয়েন্ট দৈর্ঘ্য কর্মক্ষমতা প্রভাবিত কিভাবে বুঝতে, আমাদের নিবন্ধ পড়ুন স্ব-ড্রিলিং স্ক্রুগুলি কী এবং তারা কীভাবে কাজ করে .
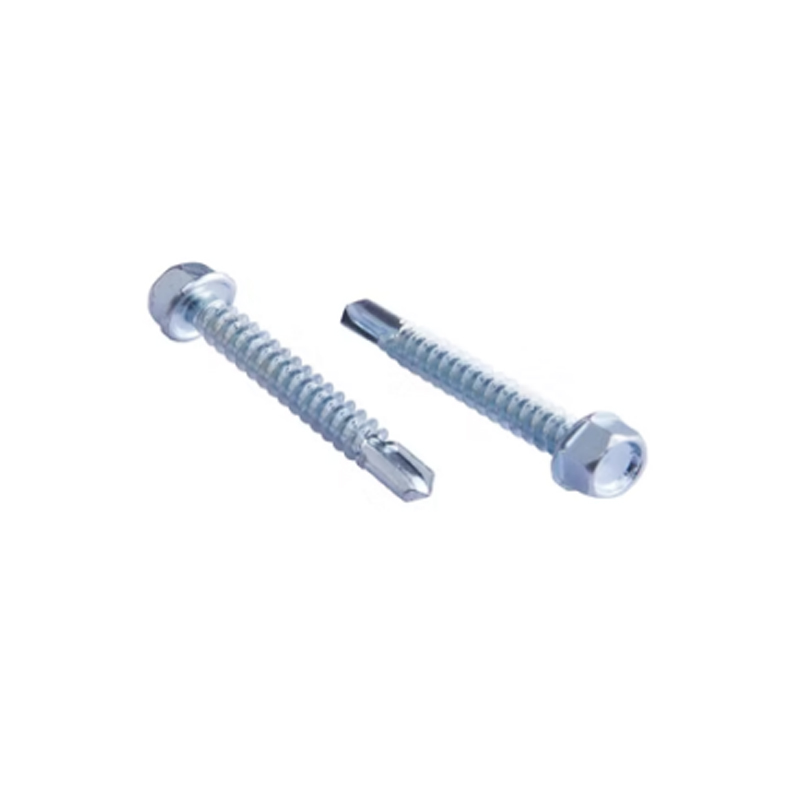 সমন্বিত ড্রিল পয়েন্ট সহ ষড়ভুজাকার স্ব-তুরপুন স্ক্রু এই হেক্স-ফ্ল্যাঞ্জ স্ক্রুগুলি ড্রিল করে এবং একটি অপারেশনে ট্যাপ করে, দ্রুত ইস্পাত থেকে ইস্পাত বেঁধে রাখার জন্য পাইলট গর্তগুলি দূর করে। জারা প্রতিরোধের সঙ্গে স্টেইনলেস স্টীল থেকে তৈরি, তারা ছাদ, ফটোভোলটাইক বন্ধনী, এবং কাঠামোগত সমাবেশের জন্য আদর্শ। পণ্য দেখুন →
| বৈশিষ্ট্য | স্ব-লঘুপাত স্ক্রু | স্ব-তুরপুন স্ক্রু |
|---|---|---|
| প্রাথমিক ফাংশন | মিলন থ্রেড ফর্ম বা কাটা | পাইলট গর্ত ড্রিল করে এবং থ্রেড তৈরি করে |
| পাইলট গর্ত প্রয়োজন | হ্যাঁ, ধাতুতে | না |
| টিপ ডিজাইন | কাটিয়া বা প্রান্ত গঠন সঙ্গে tapered বিন্দু | ড্রিল-বিট-স্টাইল পয়েন্ট |
| সাধারণ সাবস্ট্রেট | প্লাস্টিক, অ্যালুমিনিয়াম, পাতলা ইস্পাত শীট | ইস্পাত, পুরু শীট, কাঠামোগত বিভাগ |
| ইনস্টলেশন পদক্ষেপ | প্রি-ড্রিল, তারপর ড্রাইভ | এক ধাপ |
| Disassembly আরাম | সরানো এবং পুনরায় ড্রাইভ করা সহজ | সম্ভব, কিন্তু সম্পূর্ণ আসনের পরে অপসারণ করা কঠিন |
কর্মপ্রবাহ দক্ষতার মধ্যে পার্থক্য সবচেয়ে গুরুত্বপূর্ণ। উচ্চ-ভলিউম স্টিল-টু-স্টিল বেঁধে, পাইলট-হোল স্টেপ বাদ দিলে স্ক্রু প্রতি কয়েক সেকেন্ড বাঁচানো যায়, যা একটি বড় ছাদ বা ফ্রেমিং প্রকল্পে উল্লেখযোগ্য শ্রম সঞ্চয় করে।
থ্রেড জ্যামিতি নির্ধারণ করে যে একটি প্রদত্ত বেস উপাদানে একটি স্ক্রু কতটা ভাল কাজ করে। অভিন্ন ব্যাস এবং দৈর্ঘ্যের দুটি স্ক্রু খুব ভিন্নভাবে আচরণ করতে পারে যদি তাদের থ্রেড প্রোফাইলগুলি সাবস্ট্রেটের সাথে মেলে না।
থ্রেড-ফর্মিং পয়েন্টগুলি ভোঁতা এবং একটি আঁটসাঁট, ঠান্ডা-কাজ করা থ্রেড তৈরি করার জন্য উপাদানগুলিকে বাইরে ঠেলে দেয়, যা নমনীয় উপাদান এবং জয়েন্টগুলির জন্য আদর্শ যা ভাল কম্পন প্রতিরোধের প্রয়োজন। থ্রেড-কাটিং পয়েন্টগুলি তীক্ষ্ণ হয় এবং ভঙ্গুর প্লাস্টিক বা কেস-কঠিন ধাতুগুলিকে ক্র্যাক করতে পারে এমন উচ্চ চাপ এড়িয়ে অল্প পরিমাণ উপাদান সরিয়ে দেয়। আপনি যদি একটি অনমনীয় PVC প্রোফাইল বেঁধে থাকেন, উদাহরণস্বরূপ, একটি সরু বাঁশি সহ একটি থ্রেড-কাটিং স্ক্রু সাধারণত থ্রেড-গঠনের ধরণের তুলনায় আরও পরিষ্কারভাবে বসবে।
মোটা থ্রেড স্ক্রুগুলি কাঠ, চিপবোর্ড এবং প্লাস্টিকের মতো নরম স্তরগুলির জন্য আরও উপযুক্ত, যেখানে সূক্ষ্ম থ্রেডগুলি লোডের নীচে বেরিয়ে যায়। সূক্ষ্ম-থ্রেড স্ক্রুগুলি শীট ধাতুতে উচ্চতর পুল-আউট প্রতিরোধের প্রদান করে এবং ইস্পাত ক্ল্যাডিং-এ ব্যবহৃত স্ব-ড্রিলিং স্ক্রুগুলির জন্য আদর্শ। থ্রেড অ্যাঙ্গেল এবং ফ্ল্যাঙ্ক আকৃতিও ইনস্টলেশন টর্ক নিয়ন্ত্রণ করে, এই কারণেই হেড-ড্রাইভ ডিজাইন এবং থ্রেড প্রোফাইল একসাথে বিবেচনা করা উচিত।
একটি স্ব-ড্রিলিং স্ক্রু ইস্পাত কেটে কাজ করে, তাই ড্রিল পয়েন্ট অবশ্যই ওয়ার্কপিসের চেয়ে উল্লেখযোগ্যভাবে শক্ত হতে হবে। সঠিক তাপ চিকিত্সা টিপ এবং থ্রেডগুলিকে নিস্তেজ না করে কাঠামোগত ইস্পাত প্রবেশ করার জন্য কঠোরতা দেয়, যখন স্ক্রু কোরটি স্ন্যাপিং ছাড়াই শিয়ার এবং বাঁকানো লোডগুলি পরিচালনা করার জন্য যথেষ্ট শক্ততা বজায় রাখে। কেস-হার্ডেনিং এবং নিয়ন্ত্রিত টেম্পারিং এই ভারসাম্য অর্জন করে। অভ্যন্তরীণ তাপ চিকিত্সা ক্ষমতা সহ একটি প্রস্তুতকারক প্রতিটি ব্যাচ জুড়ে কঠোর কঠোরতা সামঞ্জস্য বজায় রাখতে পারে, যা সরাসরি ড্রিল কর্মক্ষমতা এবং ক্ষেত্রের ব্যর্থতার হারকে প্রভাবিত করে।
সঠিক পছন্দটি সাবস্ট্রেটের উপর নির্ভর করে, জয়েন্টের অ্যাক্সেসযোগ্যতা এবং কত দ্রুত ইনস্টলেশন করা দরকার।
একটি সাধারণ ভুল একটি পাইলট গর্ত ছাড়া ধাতু মধ্যে একটি স্ব-লঘুপাত স্ক্রু ড্রাইভ করা হয়. থ্রেডগুলি সম্পূর্ণরূপে জড়িত হওয়ার আগেই স্ক্রুটি আটকে যেতে পারে, ফাস্টেনার নষ্ট করে এবং উপাদানটির ক্ষতি করে। স্ব-ড্রিলিং স্ক্রুগুলি এই ব্যর্থতা মোডকে সম্পূর্ণরূপে এড়িয়ে যায় কারণ ড্রিল পয়েন্টটি থ্রেড কাটা শুরু করার সাথে সাথেই গর্ত তৈরি করে।
বিকল্পগুলিকে সংকীর্ণ করতে এই ব্যবহারিক চেকলিস্টটি ব্যবহার করুন:
স্টেইনলেস স্টিলের ফাস্টেনারগুলি ক্ষয়কারী পরিবেশের জন্য ব্যাপকভাবে নির্দিষ্ট করা হয়েছে কারণ তারা পৃষ্ঠে এবং থ্রেড রুটে মরিচা প্রতিরোধ করে। যখন আপনার ওয়াশার এবং স্ক্রু এর সংমিশ্রণের প্রয়োজন হয়, তখন একটি একক বা সংযুক্ত ওয়াশার সহ একটি প্রাক-একত্রিত ইউনিট ইনস্টলেশনকে সহজ করে এবং সাইটে অংশের সংখ্যা হ্রাস করে।
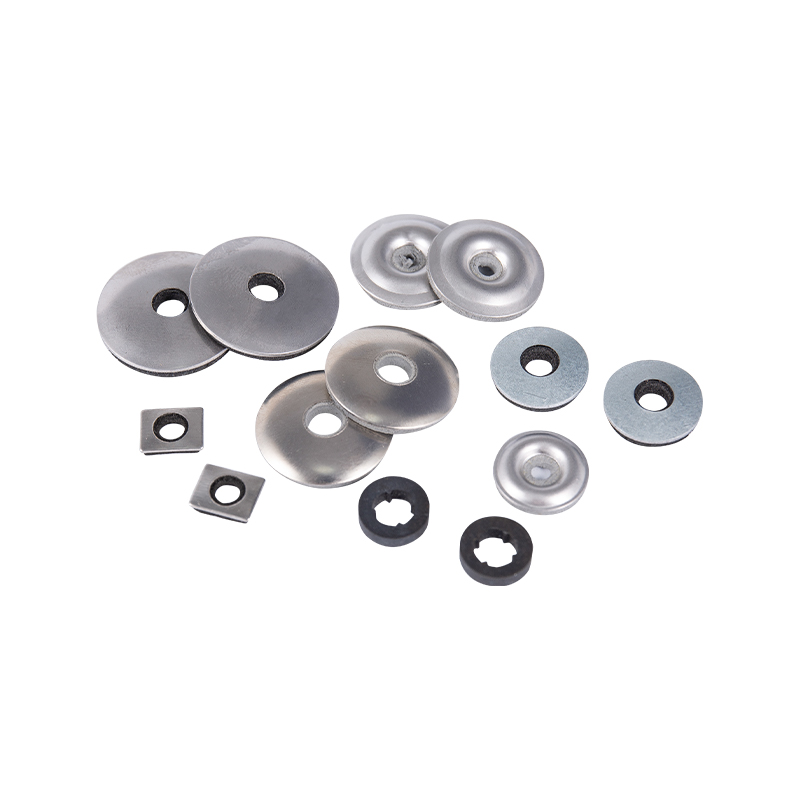 ওয়াটারপ্রুফ সিলিংয়ের জন্য একক এবং সংযুক্ত ওয়াশার অ্যাসেম্বলি প্রাক-একত্রিত ধাতু এবং রাবার ওয়াশারগুলি ফাস্টেনারগুলির চারপাশে জলরোধী সীলমোহর প্রদান করে, যা গুরুত্বপূর্ণ অ্যাপ্লিকেশনগুলিতে আর্দ্রতা প্রবেশ রোধ করে। বিভিন্ন আকার এবং উপকরণে উপলব্ধ, এই ইউনিটগুলি ইনস্টলেশনকে সহজ করে এবং সাইটে অংশের সংখ্যা কমায়। পণ্য দেখুন →
শুধুমাত্র খুব পাতলা, নরম শীট ধাতু, এবং তারপরও ফলাফল অবিশ্বস্ত হয়। একটি স্ব-ট্যাপিং স্ক্রু থ্রেডে ট্যাপ করার জন্য ডিজাইন করা হয়েছে, একটি গর্ত ড্রিল করার জন্য নয়। ধাতব জয়েন্টগুলিতে সামঞ্জস্যপূর্ণ মানের জন্য, একটি স্ব-ট্যাপিং স্ক্রু চালানোর আগে সর্বদা একটি পাইলট গর্ত প্রদান করুন।
তারা ড্রিল করে কাঠের মধ্যে ড্রাইভ করবে, কিন্তু একটি ডেডিকেটেড কাঠের স্ক্রু বা চিপবোর্ডের স্ক্রু একটি ধারালো পয়েন্ট এবং মোটা থ্রেড দিয়ে সাধারণত ভালো থাকবে এবং খরচ কম হবে। স্ব-ড্রিলিং স্ক্রুগুলি ধাতু-থেকে-ধাতু জয়েন্টগুলির জন্য অপ্টিমাইজ করা হয়, নরম তন্তুযুক্ত উপকরণ নয়।
থ্রেড-ফর্মিং স্ক্রুগুলি একটি আঁটসাঁট থ্রেড তৈরি করতে উপাদানকে স্থানচ্যুত করে, যা অ্যালুমিনিয়াম এবং প্লাস্টিকের মতো নমনীয় স্তরগুলির জন্য উপযুক্ত। থ্রেড-কাটিং স্ক্রুগুলি ছোট কাটিং প্রান্ত সহ উপাদানগুলি সরিয়ে দেয়, যা শক্ত উপাদানগুলির জন্য উপযুক্ত এবং ভঙ্গুর উপাদানগুলি ফাটল হওয়ার ঝুঁকি হ্রাস করে।
বেঁধে রাখা উপকরণগুলির মিলিত বেধের সাথে পয়েন্ট নম্বরটি মিলান। একটি #2 পয়েন্ট মোটামুটি 2 মিমি পর্যন্ত হালকা-গেজ শীট মেটালের জন্য কাজ করে, যখন #4 এবং #5 পয়েন্ট মোটা কাঠামোগত স্ট্যাকের জন্য উপযুক্ত। ড্রিল পয়েন্ট খুব ছোট হলে, থ্রেড জড়িত আগে স্ক্রু স্টল; যদি এটি খুব দীর্ঘ হয়, বিন্দুটি ইনস্টলেশনের সময় প্রবাহিত হতে পারে।
উভয় ফাস্টেনার পরিবার ধাতব কাজ এবং সাধারণ সমাবেশে একটি স্পষ্ট স্থান আছে। সিদ্ধান্তটি সাবস্ট্রেটের কঠোরতা, একটি পাইলট গর্তের উপস্থিতি এবং ইনস্টলেশন গতিতে নেমে আসে। হিট ট্রিটমেন্ট এবং সারফেস ফিনিশিং এর মাধ্যমে ঠান্ডা শিরোনাম এবং থ্রেড রোলিং থেকে শুরু করে সম্পূর্ণ প্রক্রিয়া নিয়ন্ত্রণ করে এমন একটি প্রস্তুতকারকের সাথে কাজ করা, সাইটে সামঞ্জস্যপূর্ণ কর্মক্ষমতা পাওয়া সহজ করে তোলে। যখন জারা প্রতিরোধকে অগ্রাধিকার দেওয়া হয়, তখন SUS304 বা SUS316-এ স্টেইনলেস স্টিলের বিকল্পগুলি গুরুতর বিবেচনার দাবি রাখে; শুধু নিশ্চিত করুন যে তাপ চিকিত্সা স্পেসিফিকেশন আপনি যোগদান করতে ইচ্ছুক উপকরণ কঠোরতা মেলে.

জেডকেএল সিরিজ 950 ℃ রোটারি রেজিস্ট্যান্স ফার্নেস উন্নত নকশার ধারণাগুলি গ্রহণ ...
বিশদ দেখুন
জেডকেএল সিরিজের অবিচ্ছিন্ন জাল বেল্ট কনভেয়র টেম্পারিং ফার্নেসটি বিভিন্ন ছোট ...
বিশদ দেখুন
জেডকেএল সিরিজ 550 ℃ তাপ চক্র ওভেন একটি উচ্চ-পারফরম্যান্স শিল্প শুকানোর সরঞ্জা...
বিশদ দেখুন
আরটি 2 সিরিজ ট্রলি প্রতিরোধের চুল্লি তাপ চিকিত্সা প্রক্রিয়া যেমন স্বাভাবিককর...
বিশদ দেখুন
কাউন্টারসঙ্ক মেশিন স্ক্রুগুলি যন্ত্রপাতি, আসবাব, ইলেকট্রনিক্স এবং নির্মাণে ব্...
বিশদ দেখুন
কাঠের স্ক্রুগুলি এক ধরণের ফাস্টেনার যা বিশেষত কাঠের জন্য ডিজাইন করা হয় এবং এ...
বিশদ দেখুন
ফ্ল্যাট-লেজ স্ব-ট্যাপিং স্ক্রুটির নকশা বৈশিষ্ট্যটি হ'ল লেজটিতে একটি স্ক্...
বিশদ দেখুন
মনোমর গ্যাসকেট এবং সংযুক্ত গ্যাসকেটগুলি বিভিন্ন বৈশিষ্ট্য এবং ব্যবহার সহ শিল্...
বিশদ দেখুন+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
নং 2155, শুয়াংলং রোড, নানহু জেলা, জিয়া জিং সিটি, ঝিজিয়াং প্রদেশ
কপিরাইট © জিয়াক্সিং ঝংকে মেটাল টেকনোলজি কোং, লিমিটেড। সর্বস্বত্ব সংরক্ষিত।কাস্টম উচ্চ শক্তি স্টেইনলেস স্টীল ফাস্টেনার প্রস্তুতকারক সরবরাহকারী

